

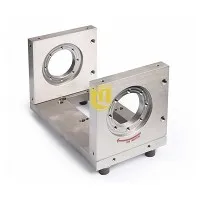
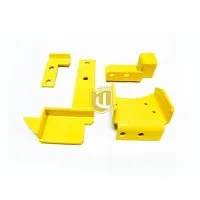
Som leverantör av stämplingsdelar av tunna metall har jag bevittnat den invecklade karaktären hos stansningsprocessen för dessa ömtåliga komponenter. Tunna metallstämplingsdelar används ofta i olika industrier, från elektronik till bilindustrin, på grund av deras lätta vikt, höga hållfasthet och kostnadseffektivitet. Men att stansa dessa tunna metaller kräver en noggrann balans mellan precision, teknik och förståelse för materialegenskaper.
Materialöverväganden
Valet av material är den första och mest avgörande faktorn vid stansning av tunna metallstämpeldelar. Olika metaller har distinkta mekaniska egenskaper, såsom hårdhet, duktilitet och elasticitet, som direkt påverkar stansningsprocessen. Till exempel är aluminium ett populärt val för tunn metallstämpling på grund av dess utmärkta korrosionsbeständighet och relativt låga kostnad. Den är också mycket duktil, vilket innebär att den lätt kan deformeras utan att spricka under stansning. Å andra sidan erbjuder rostfritt stål hög hållfasthet och hållbarhet men är mindre seg än aluminium. Detta gör det mer utmanande att stansa, eftersom det kräver högre stanskrafter och kan vara mer benäget att spricka om det inte hanteras på rätt sätt.
När du väljer ett material är det också viktigt att ta hänsyn till dess tjocklek. Tunnare metaller, vanligtvis de som är mindre än 1 mm i tjocklek, kräver mer exakta stanstekniker för att undvika deformation eller rivning. Metallens kornriktning kan också påverka stanskvaliteten. Stansning parallellt med fibrerna kan resultera i renare snitt och färre grader jämfört med stansning över fibrerna.
Krav på stanskraft
Att bestämma lämplig stanskraft är avgörande för att uppnå högkvalitativa tunna metallstämplingsdelar. Stanskraften beror på flera faktorer, inklusive materialtyp, tjocklek, stansdiameter och formen på det stansade hålet. En allmän tumregel är att stanskraften ökar med tjockleken på metallen och diametern på stansen.
För att beräkna stanskraften kan vi använda följande formel: (F = L\ gånger t\ gånger S), där (F) är stanskraften, (L) är omkretsen av det stansade hålet, (t) är tjockleken på metallen och (S) är materialets skjuvhållfasthet. Detta är dock en förenklad formel, och i verkliga tillämpningar måste andra faktorer som friktion, stansspel och stansningshastigheten också beaktas.
För tunna metaller kan överdriven stanskraft leda till deformation, sprickbildning eller till och med rivning av materialet. Därför är det avgörande att optimera stanskraften för att säkerställa ett rent och exakt snitt. Detta kan handla om att använda specialiserad stansutrustning med justerbara kraftinställningar eller implementera tekniker som progressiv stansning, där stansningen görs i flera steg för att minska belastningen på materialet.
Formdesign och rensning
Formens utformning spelar en viktig roll i stansningsprocessen för tunna metallstämplingsdelar. Formen består av en stans och en formhålighet, och spelrummet mellan dem är en kritisk parameter. Formspelet påverkar kvaliteten på det stansade hålet, den stanskraft som krävs och verktygets livslängd.
För tunna metaller föredras i allmänhet ett mindre munstycksspel. Ett snävt spel hjälper till att förhindra att metallen rinner in i spelrummet under stansning, vilket kan resultera i grader och ojämna kanter. Men om spelet är för litet kan det orsaka överdrivet slitage på stansen och formen, vilket leder till för tidigt fel på verktyget. Å andra sidan kan ett stort spelrum göra att metallen deformeras och producera ett hål av dålig kvalitet.
Formdesignen bör också ta hänsyn till formen och storleken på det stansade hålet. Komplexa former kan kräva mer sofistikerade formkonstruktioner, såsom flerstegsformar eller sammansatta formar. Dessa stansar kan utföra flera stansoperationer i ett enda slag, vilket ökar effektiviteten i stansningsprocessen.
Verktyg och utrustning
Att använda rätt verktyg och utrustning är avgörande för stansning av tunna metallstämplingsdelar. Högkvalitativa stansar och stansar tillverkade av hållbara material, såsom snabbstål eller hårdmetall, rekommenderas. Dessa material erbjuder utmärkt slitstyrka och tål de höga påfrestningar som är involverade i stansningsprocessen.
Stansutrustningen bör också kunna ge exakt kontroll över stanskraften, hastigheten och slaglängden. Moderna stansmaskiner är utrustade med avancerade styrsystem som möjliggör noggrann justering av dessa parametrar. Till exempel erbjuder servodrivna stansmaskiner bättre kontroll över stansningsprocessen jämfört med traditionella mekaniska pressar, eftersom de kan justera stanskraften och hastigheten i realtid baserat på materialegenskaperna och stansningskraven.
Förutom stansmaskinen är även annan utrustning som smörjsystem och skrotborttagningsanordningar viktig. Smörjning hjälper till att minska friktionen mellan stansen och metallen, vilket kan förbättra stanskvaliteten och förlänga verktygets livslängd. Skrotborttagningsanordningar används för att ta bort det stansade skrotet från formen, vilket förhindrar att det stör stansningsprocessen.
Kvalitetskontroll
Kvalitetskontroll är en integrerad del av stansningsprocessen för tunna metallstämplingsdelar. Efter stansning bör delarna inspekteras för olika kvalitetsparametrar, såsom dimensionsnoggrannhet, ytfinish och förekomst av grader eller sprickor.
Måttnoggrannhet är avgörande, särskilt för delar som behöver passa exakt i andra komponenter. Detta kan mätas med hjälp av precisionsmätverktyg, såsom bromsok, mikrometrar eller koordinatmätmaskiner (CMM). Ytfinishen på det stansade hålet påverkar också delens funktionalitet. En slät ytfinish kan minska friktionen och förbättra delens prestanda.
För att upptäcka förekomst av grader eller sprickor kan visuell inspektion eller oförstörande testningsmetoder, såsom ultraljudstestning eller röntgeninspektion, användas. Alla defekta delar bör identifieras och avlägsnas från produktionslinjen för att säkerställa att endast högkvalitativa delar levereras till kunderna.
Tillämpningar och fördelar med tunna metallstämplingsdelar
Tunna metallstämpeldelar har ett brett användningsområde inom olika industrier. Inom elektronikindustrin används de vid tillverkning av kretskort (PCB), kontakter och skärmningskomponenter. De lätta och höga ledningsförmågan hos tunna metaller gör dem idealiska för dessa applikationer.

Inom bilindustrin används tunna metallstämplade delar vid tillverkning av motorkomponenter, karosspaneler och interiördelar. Deras höga förhållande mellan styrka och vikt hjälper till att minska fordonets totala vikt, vilket förbättrar bränsleeffektiviteten och prestanda.
Fördelarna med att använda tunna metallstämpeldelar inkluderar kostnadseffektivitet, hög produktionseffektivitet och förmågan att producera komplexa former. Stämplingsprocessen är mycket automatiserad, vilket möjliggör storskalig produktion till en relativt låg kostnad. Dessutom gör förmågan att producera komplexa former med hög precision tunna metallstämplingsdelar till ett populärt val för många applikationer.
Slutsats
Stansning av tunna metallstämplingsdelar kräver en omfattande förståelse av materialegenskaper, krav på stanskraft, formdesign, verktyg och kvalitetskontroll. Genom att noggrant överväga dessa faktorer och implementera lämplig teknik och utrustning kan vi säkerställa produktionen av högkvalitativa tunna metallstämplingsdelar som uppfyller de strikta kraven från olika industrier.
Om du är i behov av hög - kvalitetTunna metallstämplingsdelar, vi är här för att hjälpa dig. Vårt team av experter har lång erfarenhet inom stämplingsbranschen och kan förse dig med skräddarsydda lösningar för att möta dina specifika behov. Vi erbjuder ocksåSvetsning av små tunna metalldelartjänster för att ytterligare förbättra dina delars funktionalitet.
Kontakta oss idag för att diskutera dina krav och starta en upphandlingsförhandling. Vi ser fram emot att arbeta med dig för att tillhandahålla de bästa lösningarna för tunn metallstämpling.
Referenser
- "Metal Stamping Handbook" av Don Erickson
- "Manufacturing Engineering and Technology" av S. Kalpakjian och S. Schmid
- Branschforskning rapporterar om tunnmetallstämplingsteknik och tillämpningar