

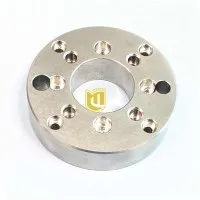
Machining metalldelar med inre trådar är en avgörande process inom tillverkningsindustrin, och som en tillförlitlig bearbetning av metalldelarleverantör är jag glad att dela i - djup kunskap om detta ämne. Interna trådar används i otaliga applikationer, från bilmotorer till flyg- och rymdkomponenter, och att få dem rätt är avgörande för funktionaliteten och kvaliteten på slutprodukten.
Förstå grunderna för intern trådbearbetning
Innan du dyker in i den faktiska bearbetningsprocessen är det viktigt att förstå de viktigaste elementen i interna trådar. Trådar är i huvudsak spiralformiga åsar på det inre ytan av ett hål. De kännetecknas av parametrar som tonhöjd (avståndet mellan angränsande trådar), huvuddiameter (den största diametern på tråden) och mindre diameter (trådens minsta diameter). Olika branscher och applikationer kan kräva specifika trådstandarder, såsom metriska trådar (ISO -standarder) eller enhetliga trådar (UNC, UNF i USA).
Förberedelse för bearbetning av inre trådar
Urval
Valet av metallmaterial spelar en viktig roll i inre trådbearbetning. Vanliga material inkluderar aluminium, stål, mässing och rostfritt stål. Varje material har sina egna egenskaper som påverkar bearbetningsprocessen. Till exempel är aluminium relativt mjukt och lätt att bearbeta, vilket kan leda till snabbare bearbetningstider och mindre verktygsslitage. Å andra sidan är rostfritt stål svårare och mer resistent mot korrosion men kräver kraftfullare skärverktyg och långsammare skärhastigheter för att undvika verktygsbrott och uppnå en bra ytfinish.
Verktyg
Att välja rätt verktyg är avgörande för framgångsrik intern trådbearbetning. De vanligaste verktygen för denna process är kranar och trådfabriker.
- Kranar: Kranar är det traditionella valet för att skapa interna trådar. De finns i olika typer, till exempel handkranar, maskinkranar och spiralspetsade kranar. Handkranar används för manuell trådoperationer, medan maskinkranar är utformade för användning i bearbetningscentra eller svarvar. Spiral -spetsiga kranar är särskilt användbara för genom - hål när de riktar chips ut ur hålet, vilket minskar risken för chlogging.
- Trådfabriker: Trådfabriker är mer mångsidiga än kranar. De kan skapa trådar i olika material och är lämpliga för både genom hål och blinda hål. Trådfabriker erbjuder också fördelen av att kunna korrigera trådfel och kan producera trådar med en hög grad av precision.
Maskininställning
Korrekt maskininställning är avgörande för exakt intern trådbearbetning. Detta inkluderar att säkerställa att arbetsstycket är ordentligt klämt för att förhindra rörelse under bearbetning. Skärverktyget måste anpassas exakt med mitten av hålet för att undvika att skapa feljusterade trådar. Dessutom måste maskinens spindelhastighet, matningshastighet och skärmdjup justeras noggrant baserat på material, verktyg och trådspecifikationer.
Bearbetningsprocesser för interna trådar
Tappning
Tappning är en av de mest använda metoderna för att skapa interna trådar. Processen innebär att du använder en kran för att klippa trådarna i det förbelade hålet. Här är de allmänna stegen för att knacka: 1.Borra hålet: Först måste ett hål med lämplig diameter (vanligtvis något mindre än den mindre diametern på tråden) borras i arbetsstycket. Borrstorleken beror på trådhöjd och material. 2.Välj kranen: Välj en kran som matchar önskad trådstorlek och tonhöjd. Se till att kranen är i gott skick och skärpa ordentligt. 3.Börja knacka på: Sätt i kranen i det förbelade hålet och starta maskinen. Kapen kommer gradvis att klippa trådarna när den roterar och går framåt i hålet. Det är viktigt att använda ett smörjmedel under tappning för att minska friktion, förhindra verktygsslitage och förbättra trådens ytbehandling. 4.Omvänd och ta bort kranen: När det önskade djupet på tråden har uppnåtts, vända kranens rotation och ta bort den försiktigt från hålet.
Trådfräsning
Trådfräsning är en mer avancerad metod för att skapa interna trådar. Det erbjuder flera fördelar jämfört med att tappa, såsom bättre noggrannhet, förmågan att bearbeta komplexa trådar och minskad risk för verktygsbrott. Stegen för trådfräsning är följande: 1.Programmera maskinen: Använd ett datorsystem för dator - Aided Manufacturing (CAM) för att programmera bearbetningscentret. Programmet kommer att ange verktygsvägen, skärparametrar och tråddimensioner. 2.Ställ in verktyget: Installera trådbruket i maskinens spindel. Se till att verktyget är korrekt inriktat och åtdraget. 3.Börja fräsning: Maskinen kommer att flytta trådbruket längs den programmerade verktygsvägen och gradvis klippa trådarna i hålet. Trådfräsning kan göras i en enda pass eller flera pass, beroende på tråddjupet och materialet. 4.Inspektera trådarna: Efter bearbetning, inspektera trådarna med lämpliga mätverktyg, till exempel trådmätare, för att säkerställa att de uppfyller de nödvändiga specifikationerna.
Kvalitetskontroll i intern trådbearbetning
Kvalitetskontroll är en integrerad del av den interna trådbearbetningsprocessen. Här är några viktiga aspekter av kvalitetskontroll: -Dimensionell noggrannhet: Använd precisionsmätverktyg som mikrometrar, bromsok och trådmätare för att kontrollera huvuddiametern, mindre diameter, tonhöjd och trådform av de bearbetade trådarna. Eventuella avvikelser från de angivna dimensionerna kan leda till problem med trådpassning och funktionalitet. -Ytfin: En bra ytfinish är viktig för trådens prestanda. Grova ytor kan orsaka ökad friktion, slitage och kan till och med leda till trådfel. Visuell inspektion och mätverktyg för ytråhet kan användas för att utvärdera trådens ytbehandling. -Materiell integritet: Kontrollera om tecken på sprickor, porositet eller andra defekter i materialet runt trådarna. Dessa defekter kan försvaga trådarna och kompromissa med delens övergripande styrka.
Utmaningar och lösningar i intern trådbearbetning
Chiphantering
En av de viktigaste utmaningarna inom intern trådbearbetning är chiphantering. Chips kan fångas i hålet och orsaka verktygsbrott, dålig ytfinish och felaktiga tråddimensioner. För att ta itu med detta problem: - Använd lämpliga skärverktyg med chip - brytningsfunktioner, såsom spiral -spetsiga kranar eller trådfabriker med optimerade flöjtdesign. - Applicera ett lämpligt smörjmedel eller kylvätska för att hjälpa till att spola chips ur hålet. - Justera matningshastigheten och skärhastigheten för att säkerställa korrekt chipbildning och evakuering.

Verktygslitage
Verktygsslitage är ett annat vanligt problem i internt trådbearbetning, särskilt när man bearbetar hårda material. För att minimera verktygsslitage: - Välj skärverktyg av hög kvalitet tillverkade av material som karbid eller höghastighetsstål. - Optimera skärparametrarna, såsom spindelhastighet och matningshastighet, för att minska stressen på verktyget. - Kontrollera regelbundet verktygen för tecken på slitage och byt ut dem vid behov.
Slutsats
Bearbetning av metalldelar med inre trådar är en komplex men givande process. Genom att förstå grunderna, välja rätt material och verktyg och implementera korrekt bearbetning och kvalitetskontrolltekniker kan vi producera interna trådar av hög kvalitet som uppfyller de striktaste industristandarderna. Som leverantör av metalldelar är vi engagerade i att förse våra kunder med de bästa - i -klassprodukterna. Om du är intresserad av vårBearbetning av Precision Metal Turning Parts,Metallbaskande delarellerMetallbearbetningsdelar, Kontakta oss gärna för upphandling och ytterligare diskussioner. Vi ser fram emot att arbeta med dig för att tillgodose dina specifika bearbetningsbehov.
Referenser
- "Bearbetning av grundläggande" av Society of Manufacturing Engineers.
- "Modern bearbetningsteknik" av Oberg, Jones och Horton.
- Branschstandarder och specifikationer för interna trådar, såsom ISO- och ASME -standarder.